Los tubos reformadores en una planta de hierro de reducción directa (DRI) no son tubos intercambiadores de calor comunes. Se encuentran dentro de un reformador encendido, donde el gas natural, e...
READ MORE
 Inicio / Noticias / Noticias de la industria / Tubos reformadores para generación de hidrógeno: materiales, vida útil y guía de selección
2026-08-14
Una planta de hidrógeno de 60.000 Nm³/h normalmente contiene de 80 a 120 tubos reformadores que funcionan a temperaturas de pared cercanas a los 900 °C. Si un tubo falla, normalmente se debe apagar el horno, descargar el catalizador y reemplazar el elemento dañado antes de reiniciar la producción. En la práctica, un tubo defectuoso puede costar más en términos de pérdida de producción que el costo del tubo en sí, por un amplio margen. Esta es la razón por la que los ingenieros tratan la especificación de los tubos del reformador, la verificación de materiales y la selección de proveedores como tareas críticas en lugar de compras de rutina.
Esta guía cubre cómo funciona un tubo reformador para generación de hidrógeno, qué aleaciones predominan, por qué la fundición centrífuga es el método de producción elegido, cómo fallan los tubos y qué verificar antes de realizar un pedido.
Un tubo reformador de generación de hidrógeno es un recipiente a presión vertical lleno de catalizador instalado en la sección radiante de un reformador de metano de vapor. El vapor y el gas natural entran por la parte superior, reaccionan a medida que descienden a través del catalizador y salen por la parte inferior como gas de síntesis rico en hidrógeno. La reacción principal es endotérmica: el metano reacciona con el vapor para producir monóxido de carbono y tres moles de hidrógeno.
Tres condiciones definen el problema de ingeniería: la reacción absorbe calor, por lo que la pared del tubo debe conducir altos flujos de calor hacia el lecho del catalizador; el proceso se realiza bajo presión, normalmente de 1,5 a 3,5 MPa; y las temperaturas del metal de los tubos alcanzan de 850 a 950°C, con variaciones transitorias por encima de 1000°C durante las perturbaciones.
Combine la presión interna con una temperatura del metal cercana a los mil grados y el tubo se convierte en un componente con fluencia limitada. Su vida útil se rige por la deformación lenta y dependiente del tiempo de la aleación, no por los márgenes de corrosión. Es por eso que la elección de la aleación y la calidad de la fundición determinan cuánto tiempo puede funcionar el horno entre reparaciones importantes. Para conocer la lógica a nivel de planta detrás del proceso, el artículo sobre el propósito de un reformador de vapor explica cómo encaja el reformador en una unidad de hidrógeno.
En cuanto al hardware, un proveedor como Tuopu Industry ofrece reformadores completos de generación de hidrógeno en el que el conjunto de tubos radiantes, la disposición del quemador y los colectores de salida están diseñados como un sistema integrado.
 Fabricante de reformador de generación de hidrógeno de China, fábrica personalizada - Industria Tuopu Como principal fabricante y fábrica de reformadores de generación de hidrógeno de China, Tuopu Industry proporciona reformadores de generación de hidrógeno para la industria global... Ver producto →
Los tubos reformadores están hechos de aceros inoxidables resistentes al calor fundidos centrífugamente. El antiguo grado HK40 (25Cr-20Ni) ha sido reemplazado en gran medida por HP40Nb (25Cr-35Ni con niobio) y por grados más nuevos de microaleaciones tipo SU 600. El niobio forma carburos finos y estables en la matriz austenítica, lo que ralentiza la deformación por fluencia a altas temperaturas.
La resistencia a la fluencia es la propiedad de diseño más influyente. Por encima de unos 800°C de temperatura de la pared, incluso las aleaciones premium se alargan lentamente. Los diseñadores utilizan datos de ruptura por fluencia para establecer el espesor de la pared de modo que la tensión circular promedio se mantenga por debajo del nivel permitido durante una vida útil de diseño de 100.000 horas, aproximadamente 11,4 años. Superar la temperatura de diseño sólo entre 15 y 20 °C puede reducir a la mitad la vida útil restante.
| Propiedad | HK40 | HP40Nb | Microaleación tipo SU 600 |
|---|---|---|---|
| Composición nominal | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb más microadiciones |
| Techo de servicio típico para tubos metálicos. | alrededor de 900°C | alrededor de 950°C | alrededor de 1000°C |
| Resistencia a la rotura por fluencia de 100.000 h a 950 °C | el más bajo de los tres | intermedio | más alto |
| Resistencia a la carburación | bueno | mejor | mejor |
| Aplicaciones comunes | Plantas más antiguas, repuestos de bajo rendimiento. | reformadores de hidrógeno estándar | unidades de alta eficiencia y alta temperatura |
Elija el grado según la temperatura de diseño, la composición del alimento y los ciclos térmicos esperados, no solo según el precio. Un grado de microaleación cuesta más inicialmente, pero permite una pared más delgada, una vida útil más larga o ambas cosas.
Los tubos reformadores se producen mediante fundición centrífuga en lugar de fundición estática porque el proceso ofrece la estructura que exige el trabajo. La aleación fundida se vierte en un molde de acero giratorio; La fuerza centrífuga distribuye el metal uniformemente y crea un tubo denso con una estructura de grano fino y columnar orientada perpendicular al eje, lo que proporciona la mejor resistencia a la fluencia.
Una fundición centrífuga bien ejecutada proporciona un espesor de pared uniforme, alta densidad sin cavidades de contracción, granos columnares que resisten la fluencia y la fatiga térmica y un orificio interior limpio listo para la carga del catalizador.
No asuma que todos los tubos del reformador son idénticos. La diferencia aparece en el control de la composición, la preparación del molde, el tratamiento térmico y el programa de inspección. Confirme el análisis químico, los resultados de tracción a temperatura ambiente y elevada, los estudios de dureza a lo largo del tubo y los informes de radiografía o ultrasonido. Estos documentos son la única evidencia de que el tubo se comportará como supone el diseño.
Resistencia a la rotura por fluencia aproximada de 100 000 horas a 950 °C
Escala relativa con el tipo SU 600 establecida en 100. Los valores exactos dependen del tratamiento térmico, el espesor de la pared y el nivel de tensión.
La industria Tuopu fabrica Tubos reformadores internos mediante fundición centrífuga. , por lo que cada tubo sale de la planta con certificados de fusión, informes de pruebas mecánicas y registros dimensionales ligados al mismo calor.
 Fabricante, fábrica de tubos reformadores de generación de hidrógeno de China Tuopu Industry es un fabricante chino de tubos reformadores para generación de hidrógeno. Suministramos tubos de catalizador y tubos de reacción de alta calidad directamente... Ver producto →
La mayoría de las fallas de los tubos del reformador se dividen en cinco categorías:
Distribución típica de mecanismos de falla del tubo reformador.
Los porcentajes son valores indicativos basados en la experiencia del operador en plantas de hidrógeno alimentadas; Las proporciones reales varían según la antigüedad del horno y el estilo de funcionamiento.
La conclusión práctica es que el control de la temperatura es la palanca más poderosa. El mapeo infrarrojo de la temperatura de la pared revela bandas calientes temprano, mientras aún es posible tomar medidas. Una vida útil prolongada del tubo significa respetar la temperatura de diseño, limitar las velocidades de calentamiento y enfriamiento, mantener los quemadores alineados y reemplazar el catalizador antes de que se degrade.
La compra de tubos reformadores no es una transacción de productos básicos. Si la metalurgia es incorrecta o la documentación está incompleta, el problema suele aparecer sólo en el servicio. Revise esta lista de verificación antes de realizar el pedido:
La misma disciplina se aplica al comprar el horno completo. Un proveedor con experiencia interna tanto en calentadores como en metalurgia de tubos reduce el riesgo de interfaz. Como orientación sobre el resto del horno, el artículo sobre selección de calentadores y aplicaciones de ingeniería cubre la eficiencia térmica, la disposición del quemador y la estrategia de materiales en el servicio petroquímico.
Los tubos radiantes reciben la mayor parte de la atención, pero entre el 30 y el 40% del combustible que entra sale de la sección radiante como gas de combustión caliente. La sección de convección recupera parte de ese calor para precalentar la alimentación, sobrecalentar el vapor y calentar el aire de combustión. Cada reducción de 25°C en la temperatura de la chimenea mejora la eficiencia total del horno en aproximadamente un punto porcentual.
Una sección de convección modular se fabrica en el taller, lo que acorta el trabajo en el sitio y permite realizar pruebas y soldaduras controladas. Los materiales de los tubos se seleccionan para temperaturas moderadas del metal, pero aún necesitan resistencia a la corrosión de los gases de combustión. Ofertas de la industria Tuopu módulos de sección de convección adaptado a la envolvente del horno, simplificando la adquisición y la instalación en el sitio.
 Fabricante, fábrica de módulos de sección de convección de China Tuopu Industry es un fabricante y fábrica de módulos de sección de convección en China, que ofrece secciones de convección de horno modulares de alta resistencia para... Ver producto →
La operación decide la vida real del tubo más que cualquier margen de diseño. Las plantas con campañas de tubo largo siguen las mismas prácticas básicas:
Vida útil relativa frente a la temperatura del metal del tubo
Escala relativa basada en datos típicos de rotura por fluencia publicados; la relación exacta depende de la aleación y el nivel de tensión.
La vida útil de diseño es normalmente de 100.000 horas, alrededor de 11,4 años. La vida real puede ser más larga con un manejo cuidadoso de la temperatura, o más corta si el horno experimenta puntos calientes crónicos o ciclos frecuentes. El factor decisivo es el historial acumulado de temperatura del metal, no la edad calendario.
Un tubo reformador contiene catalizador y convierte hidrocarburos y vapor en gas de síntesis en una reacción endotérmica. Un tubo de craqueo en un horno de etileno no contiene catalizador y depende únicamente del calor radiante para craquear hidrocarburos. Las diferentes demandas de servicio requieren diferentes opciones de aleación y diseño.
Se aceptan soldaduras de fijación menores, pero un tubo con grietas por fluencia no debe soldarse permanentemente. Soldar material envejecido introduce nuevas concentraciones de tensión y puede ocultar daños más profundos. La práctica estándar es reemplazar el tubo dañado e inspeccionar el resto de la bobina.
La resistencia a la fluencia no se puede comprobar visualmente. La única garantía de la vida útil del diseño es la composición verificable, los datos de las pruebas mecánicas y los resultados de END de cada serie. Un certificado que no coincida con la pieza fundida real puede convertir un diseño de 100.000 horas en una vida útil mucho más corta.
Los tubos reformadores de generación de hidrógeno operan al límite de lo que pueden hacer los metales. Las principales decisiones son el grado de la aleación, la calidad de la fundición centrífuga, el margen de diseño y la confiabilidad del proveedor. Haga bien esos cuatro y el horno funcionará de manera constante durante una década o más. Si omite los pasos de verificación, estará apostando todo el horno a componentes cuyo reemplazo es costoso.
El equipo de ingeniería de Tuopu Industry puede revisar las condiciones de su proceso y recomendar una configuración de horno y un grado de tubo que se adapte a su sitio. Llega a ellos a través del página de contacto .
Los tubos reformadores en una planta de hierro de reducción directa (DRI) no son tubos intercambiadores de calor comunes. Se encuentran dentro de un reformador encendido, donde el gas natural, e...
READ MOREUna bobina radiante que falla en el mes 18 en lugar del año cinco hace más que interrumpir la producción de etileno. Obliga a una parada no planificada, un levantamiento con grúa y una reevaluac...
READ MORELa sección de convección de un calentador encendido es donde se gana o se pierde la eficiencia térmica. Los gases de combustión abandonan la sección radiante a una temperatura de 400 a 650 °...
READ MOREDespués de tres años en una unidad de coquización retardada, la temperatura de salida de los gases de combustión de un calentador había bajado de 180 °C a 246 °C. Los quemadores estaban ajustado...
READ MORE
Nuestro reformador de generación de hidrógeno está especialmente diseñado para proporcionar calentamiento preciso y confiable para procesos de producción de hidrógeno en refinerías y plantas petroq...
See Details
Nuestro calentador encendido para ADU y VDU está diseñado para calentar de manera confiable y eficiente petróleo crudo en procesos de destilación atmosférica y al vacío. Diseñado para una alta efic...
See Details
Uso de COMMOS y PID inteligente para diseño colaborativo bidimensional, logrando un nivel de entrega digital.
See Details
La serie Furnace Accessories proporciona componentes esenciales que garantizan el funcionamiento seguro, eficiente y confiable de los hornos industriales. Desde quemadores y termopares hasta soport...
See Details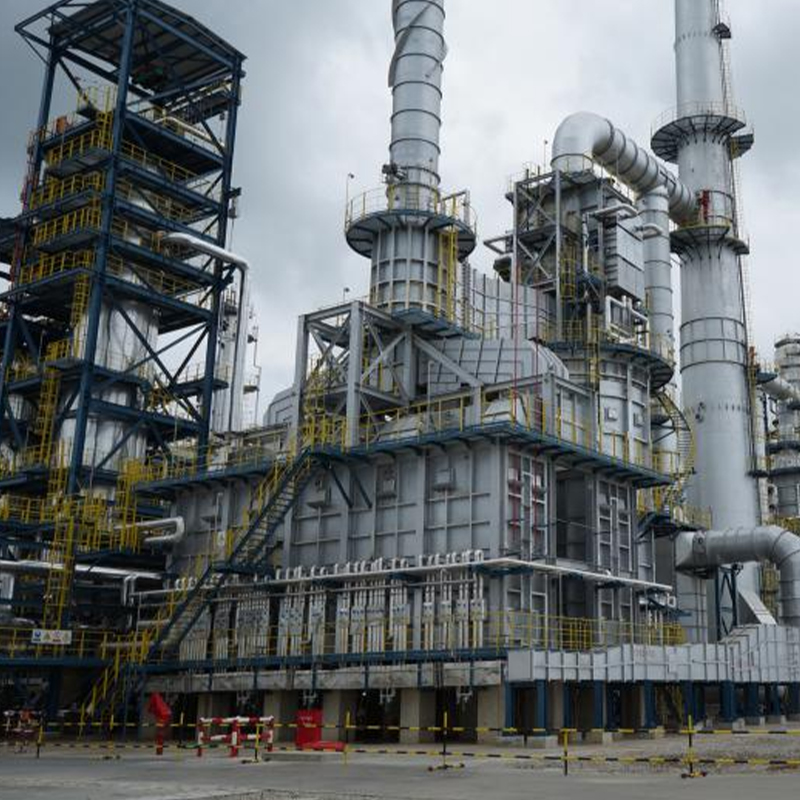
Nuestro calentador de hidrotratamiento de diésel está diseñado específicamente para calentamiento de alta eficiencia en procesos de hidrorefinación de diésel. Garantiza un control preciso de la tem...
See Details
Nuestro horno de alimentación para hidrotratamiento está diseñado para proporcionar un calentamiento preciso y estable para las materias primas que ingresan a los reactores de hidrogenación. Al gar...
See DetailsTeléfono
+86 189 5262 7611
+86-(0)523 8498 2299
Correo electrónico
Dirección
No.20, Fuyang Road, ciudad de Jingjiang, provincia de Jiangsu, China
Medios