Los tubos reformadores en una planta de hierro de reducción directa (DRI) no son tubos intercambiadores de calor comunes. Se encuentran dentro de un reformador encendido, donde el gas natural, e...
READ MORE
 Inicio / Noticias / Noticias de la industria / Sección de convección en calentadores de fuego: diseño, eficiencia y mantenimiento
2026-09-18
La sección de convección de un calentador encendido es donde se gana o se pierde la eficiencia térmica. Los gases de combustión abandonan la sección radiante a una temperatura de 400 a 650 °C y transportan hasta el 35% del calor liberado por el combustible. Una sección de convección diseñada adecuadamente recupera la mayor parte de ese calor y lo devuelve al proceso; uno mal diseñado o sucio infla silenciosamente las facturas de combustible durante toda la vida útil de la unidad. La conclusión inicial: la sección de convección decide si un calentador funciona con una eficiencia del 65 % o del 90 % y merece la misma atención de diseño que la caja radiante.
Este artículo explica qué es la sección de convección, cómo funciona la transferencia de calor en su interior, los parámetros de diseño que importan, la eficiencia que adquiere, los modos de falla que castigan la negligencia y qué considerar al comprar un módulo de convección nuevo o de reemplazo.
La sección de convección es el banco de tubos de transferencia de calor ubicados encima o aguas abajo de la sección radiante, dentro de la parte superior de la estructura del calentador. En los calentadores cilíndricos verticales se asienta encima de la sección radiante; en los calefactores tipo cabina ocupa el compartimento superior, donde los gases de combustión fluyen a través de las filas de tubos. Los ingenieros suelen llamarlo caja de convección.
Los gases de combustión que salen de la sección radiante todavía están calientes, pero su temperatura es demasiado baja para una transferencia efectiva del calor radiante. En la sección de convección, el calor se mueve principalmente por convección forzada: el gas de combustión caliente fluye a través de los tubos. Las superficies extendidas, como aletas o montantes, multiplican el área externa por un factor de 5 a 10, compensando el menor coeficiente de transferencia de calor del flujo de gas convectivo.
El banco de convección suele ser un conjunto de circuitos múltiples en lugar de un intercambiador único. Puede precalentar y vaporizar la alimentación del proceso, sobrecalentar vapor, generar vapor y, en reformadores de vapor y hornos de etileno, sobrecalentar vapor de dilución, todo dentro de una caja compacta.
 Horno de craqueo de etileno para pirólisis de alto rendimiento Este horno proporciona calor preciso y uniforme a alta temperatura para el craqueo de hidrocarburos, lo que respalda la producción eficiente de etileno con un manejo flexible de la materia prima y un diseño robusto para una operación continua. Ver producto →
El craqueo de etileno es un buen ejemplo de lo exigente que puede ser este servicio. La materia prima debe vaporizarse y sobrecalentarse completamente antes de ingresar a los serpentines radiantes, y la sobrecoquización localizada en cualquier circuito de convección cambia la distribución del flujo y obliga a un apagado prematuro.
En las condiciones de diseño, los gases de combustión ingresan a la sección de convección a aproximadamente 500-700 °C y salen a 150-250 °C. El trabajo absorbido en la sección de convección normalmente representa entre el 20% y el 30% del calor total absorbido. En un calentador que funciona con una eficiencia del 88%, la sección radiante absorbe aproximadamente el 58% de la entrada de combustible, la sección de convección aproximadamente el 29% y el resto se pierde como pérdidas en la chimenea y la carcasa.
Los tubos de superficie extendida hacen que esta recuperación sea económica. Una aleta dentada soldada a un tubo de acero al carbono duplica con creces la superficie exterior por unidad de longitud a un costo adicional modesto. Los tubos desnudos se utilizan sólo en las filas de entrada caliente, donde la temperatura del gas es lo suficientemente alta como para que las aletas agreguen poco beneficio, o en servicios con mucha suciedad donde el espaciado de las aletas no se puede mantener limpio.
| Parámetro | sección radiante | Sección de convección |
|---|---|---|
| Modo de transferencia de calor dominante | Radiación térmica | Convección forzada |
| Temperatura típica de los gases de combustión | 750-1250 °C | 150–700°C |
| Superficie externa del tubo | desnudo | desnudo, finned, or studded |
| Proporción del derecho absorbido | 55–70% | 20–35% |
| Sensibilidad a las incrustaciones | Bajo | Medio a alto |
| Acceso de limpieza | Aberturas de puertas | Paneles extraíbles, sopladores de hollín. |
Lograr que la sección de convección sea correcta se reduce a varios parámetros que deben equilibrarse entre sí y ser revisados por ingenieros experimentados.
La velocidad de masa del lado del gas normalmente se mantiene entre 3 y 6 kg/m²·s. Una velocidad más alta mejora la transferencia de calor pero aumenta la caída de presión, lo que limita la operación de tiro natural. Una sección de convección que consume más de 25 a 40 mm de columna de agua de tiro puede forzar un ventilador de tiro inducido, lo que representa un costo operativo y de capital significativo.
Para combustible gaseoso limpio, las aletas sólidas de alta densidad son económicas. Para combustibles sucios, como residuos de vacío o gasóleo de coque pesado, utilice espacios más amplios entre aletas, aletas dentadas o tubos desnudos, y proporcione carriles para el soplador de hollín. La densidad de las aletas determina directamente cuánto tiempo puede funcionar el calentador entre limpiezas.
Las filas de entrada más calientes ven temperaturas del metal de los tubos superiores a 540 °C y normalmente utilizan aleaciones de Cr-Mo como T11 o T22, o grados de acero inoxidable si se esperan depósitos corrosivos. Las filas de salida más frías pueden utilizar acero al carbono si la temperatura de la piel se mantiene por encima del punto de rocío del ácido sulfúrico, normalmente entre 120 y 150 °C.
El espesor del aislamiento y la estanqueidad de la carcasa controlan la pérdida de calor y la temperatura de la piel exterior. La entrada de aire en la carcasa crea un enfriamiento localizado, lo que hace caer la temperatura del metal por debajo del punto de rocío y produce una costosa corrosión.
Al revisar el diseño de un proveedor, solicite: justificación de la densidad de las aletas frente al combustible especificado, un presupuesto de caída de presión de los gases de combustión, cálculos de temperatura del metal por bobina y un margen de corrosión documentado para cada fila.
La eficiencia del calentador mejora aproximadamente un 1 % por cada reducción de 20 a 25 °C en la temperatura de la chimenea. La recuperación de calor únicamente radiante deja un calentador con una eficiencia cercana al 65%. Agregar una sección de convección eleva esa cifra al 82-87%; agregar un precalentador de aire de combustión aguas abajo lo eleva por encima del 90%.
Para un calentador de 50 MW, la diferencia entre una eficiencia del 65% y el 87% es de aproximadamente 16 MW de combustible; a los precios típicos del gas, más de un millón de dólares al año. Los calentadores de crudo y de vacío son los candidatos más comunes para modernizarlos porque sus temperaturas de chimenea suelen ser las más altas de la refinería.
 Calentador a fuego para unidades de destilación atmosférica y al vacío Diseñado para calentar petróleo crudo en ADU y VDU, este calentador ofrece alta eficiencia térmica y calentamiento multizona uniforme para mejorar el fraccionamiento y al mismo tiempo reducir los costos de combustible y las emisiones. Ver producto →
Una mayor eficiencia también reduce las emisiones de CO₂ en proporción directa al combustible quemado, lo que convierte a la sección de convección en uno de los proyectos de reducción de emisiones más baratos disponibles por tonelada.
Los bancos de convección con aletas se ensucian más rápido que las superficies de tubos desnudos, y el ensuciamiento cambia el comportamiento del calentador mucho antes de un apagado forzado. Los síntomas son un aumento de la temperatura de salida de los gases de combustión, una mayor pérdida de tiro y un precalentamiento del proceso reducido: un calentador diseñado para una eficiencia del 85 % puede llegar al 78 % en cuestión de meses con combustible líquido pesado.
La corrosión del extremo frío es la principal causa de sustitución de secciones por convección forzada. El ácido sulfúrico se condensa cuando la temperatura de la piel del tubo cae por debajo del punto de rocío ácido. La estrategia de prevención es mantener la temperatura del metal por encima del punto de rocío, seleccionar aleaciones adecuadas al medio ambiente y mantener una carcasa hermética.
Las herramientas de limpieza en línea incluyen sopladores de vapor y hollín, bocinas sónicas y lavado con agua durante las paradas. El alcance de la inspección de respuesta debe cubrir el espesor de la pared del tubo, la altura y condición de las aletas, la coquización del orificio interno, la estanqueidad de la carcasa y la integridad del soporte. Los hallazgos impulsan la decisión entre la reparación localizada y el reemplazo completo del módulo.
Reconstruir una sección de convección en el campo es lento y costoso. Una sección modular ensamblada en taller evita la mayor parte de ese riesgo: los tubos llegan soldados y probados, las aletas instaladas, el refractario aplicado y las orejetas de elevación listas.
 Módulo de sección de convección ensamblado en taller para hornos Un módulo de convección prefabricado con tubos, aletas y refractario soldados, diseñado para una instalación rápida y un tiempo de inactividad reducido, al tiempo que mejora la transferencia de calor y la eficiencia energética en hornos industriales. Ver producto →
Al comprar un módulo de reemplazo, proporcione al proveedor el análisis de combustible real, el factor de contaminación y sus limitaciones de tiro y pila. Acuerde el código de diseño (API 560 es la referencia común para calentadores de refinería) y confirme los puntos de inspección: pruebas hidrostáticas, dimensiones de ajuste, sequedad del refractario y ubicaciones de conexión.
La selección de un tipo de calentador y su configuración de convección afecta a toda la unidad. Para obtener una descripción general de las configuraciones de los servicios de refinería y petroquímica, consulte nuestra guía sobre Selección de calentadores encendidos y aplicaciones de ingeniería en la industria petroquímica. .
Para cotizaciones específicas de proyectos o una visita de inspección al taller, comuníquese con nuestro equipo de ingeniería a través del pagina de contacto .
Recuperar el calor de los gases de combustión que salen de la sección radiante precalentando y vaporizando la alimentación del proceso o sobrecalentando el vapor, aumentando la eficiencia general del calentador de aproximadamente un 65% a un 85% o más.
Las aletas multiplican el área de la superficie del lado del gas por un factor de 5 a 10, lo que compensa el bajo coeficiente de transferencia de calor del flujo convectivo de gases de combustión y mantiene el haz compacto.
Los gases de combustión normalmente entran entre 500 y 650 °C y salen entre 150 y 250 °C. Con un precalentador de aire aguas abajo, la temperatura de la chimenea puede caer por debajo de 130 °C y la eficiencia del calentador puede superar el 92 %.
La causa dominante es la condensación de ácido sulfúrico en las superficies de los tubos por debajo del punto de rocío ácido, generalmente entre 120 y 150 °C. La prevención significa mantener la temperatura del metal por encima del punto de rocío y mantener la carcasa hermética para evitar puntos fríos.
Los tubos reformadores en una planta de hierro de reducción directa (DRI) no son tubos intercambiadores de calor comunes. Se encuentran dentro de un reformador encendido, donde el gas natural, e...
READ MOREUna bobina radiante que falla en el mes 18 en lugar del año cinco hace más que interrumpir la producción de etileno. Obliga a una parada no planificada, un levantamiento con grúa y una reevaluac...
READ MORELa sección de convección de un calentador encendido es donde se gana o se pierde la eficiencia térmica. Los gases de combustión abandonan la sección radiante a una temperatura de 400 a 650 °...
READ MOREDespués de tres años en una unidad de coquización retardada, la temperatura de salida de los gases de combustión de un calentador había bajado de 180 °C a 246 °C. Los quemadores estaban ajustado...
READ MORE
Nuestro calentador encendido para ADU y VDU está diseñado para calentar de manera confiable y eficiente petróleo crudo en procesos de destilación atmosférica y al vacío. Diseñado para una alta efic...
See Details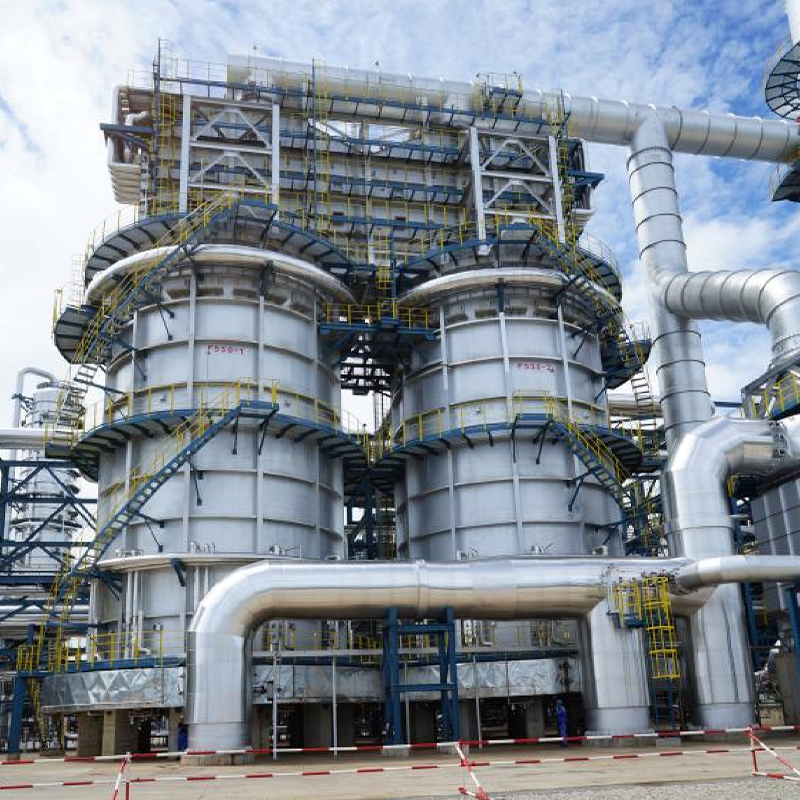
Nuestro calentador de hidrocraqueo está diseñado para calentamiento de alto rendimiento en unidades de hidrocraqueo, un proceso crítico en la refinación de petróleo moderna. Proporciona un control ...
See Details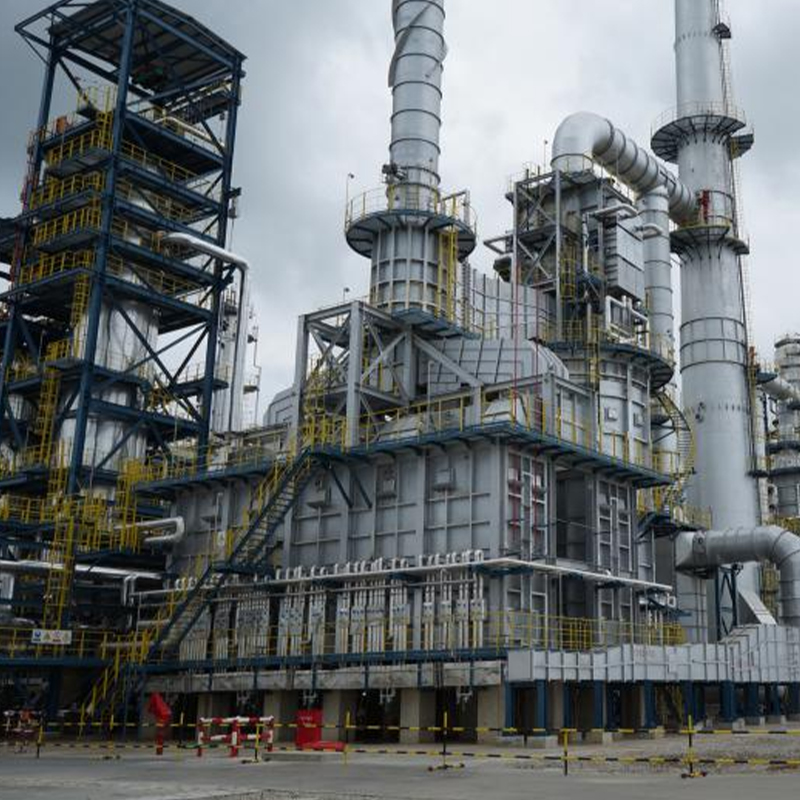
Nuestro calentador de hidrotratamiento de diésel está diseñado específicamente para calentamiento de alta eficiencia en procesos de hidrorefinación de diésel. Garantiza un control preciso de la tem...
See Details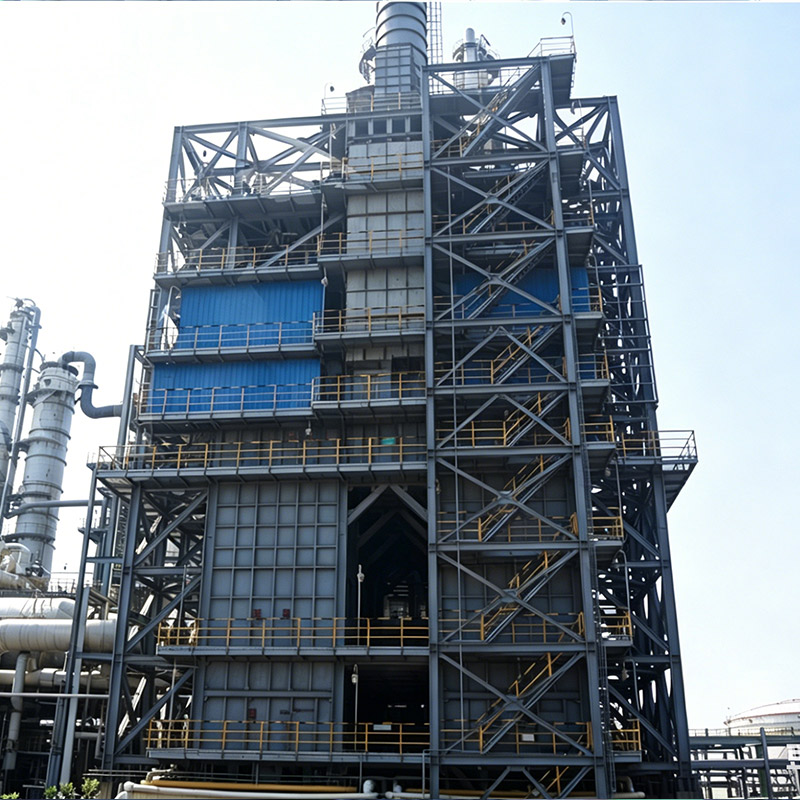
Los sobrecalentadores de vapor de estireno son sistemas de hornos críticos en plantas de deshidrogenación de etilbenceno que calientan el vapor a altas temperaturas, a menudo superiores a 800 °C, p...
See Details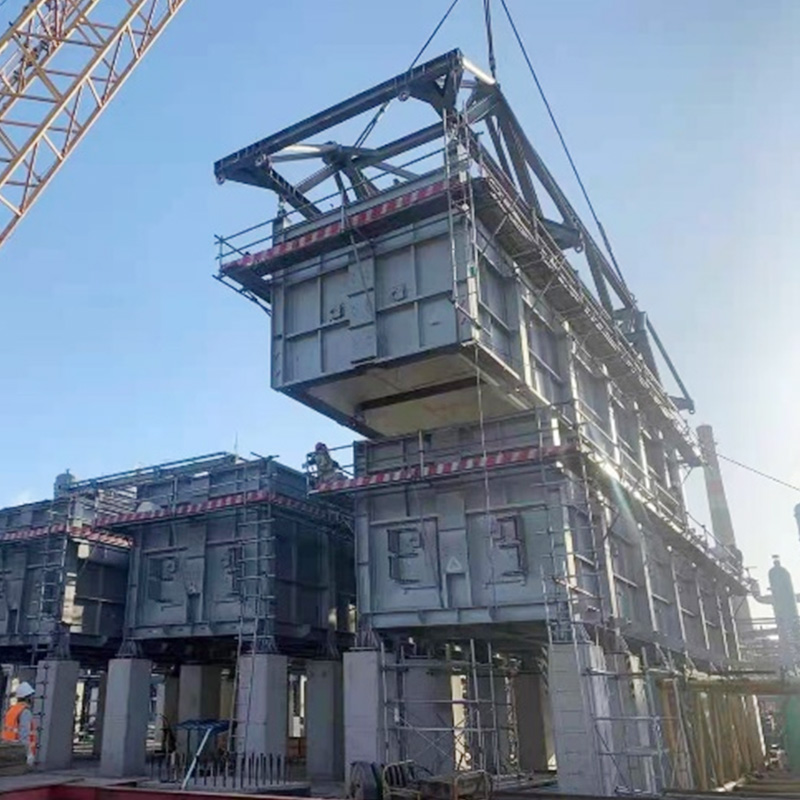
Uso de COMMOS y PID inteligente para diseño colaborativo bidimensional, logrando un nivel de entrega digital.
See Details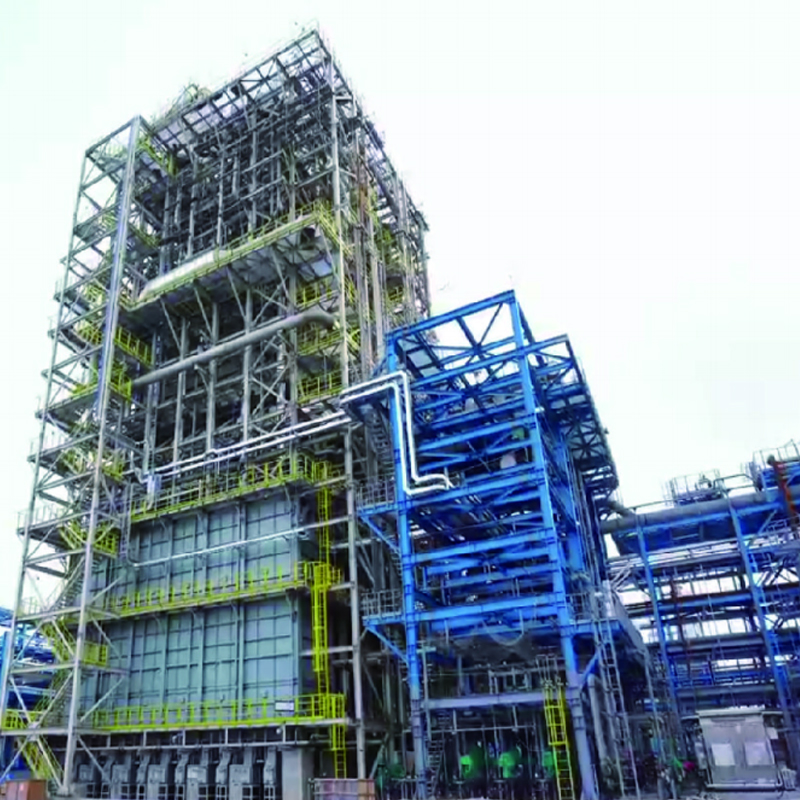
El horno de craqueo de etileno es un horno industrial de alto rendimiento diseñado para la producción de etileno mediante pirólisis de hidrocarburos. El horno proporciona el calor de alta temperatu...
See DetailsTeléfono
+86 189 5262 7611
+86-(0)523 8498 2299
Correo electrónico
Dirección
No.20, Fuyang Road, ciudad de Jingjiang, provincia de Jiangsu, China
Medios