Los tubos reformadores en una planta de hierro de reducción directa (DRI) no son tubos intercambiadores de calor comunes. Se encuentran dentro de un reformador encendido, donde el gas natural, e...
READ MORE
 Inicio / Noticias / Noticias de la industria / Sección de convección en calentadores de fuego: diseño, eficiencia y mantenimiento
2026-09-11
Después de tres años en una unidad de coquización retardada, la temperatura de salida de los gases de combustión de un calentador había bajado de 180 °C a 246 °C. Los quemadores estaban ajustados y los tubos radiantes parecían estar en buen estado, pero el consumo de gas combustible había aumentado casi un cuatro por ciento. El problema se encontró donde los operadores suelen mirar en el último lugar: la sección de convección. Los tubos con aletas estaban cubiertos con una capa dura de sal y ceniza, y un revestimiento dañado detrás del haz permitía que los gases de combustión calientes pasaran por alto los tubos por completo.
La sección de convección normalmente entrega del 25 al 35 por ciento del trabajo total del proceso de un calentador encendido. Cuando su rendimiento se degrada, la eficiencia cae, los costos del combustible aumentan y el próximo cambio se vuelve más urgente. Este artículo explica qué hace la sección de convección, cómo está diseñada, por qué controla la eficiencia del calentador y qué verificar antes de comprar un paquete nuevo.
En un calentador cilíndrico vertical, la sección de convección se encuentra directamente encima de la sección radiante. En un calentador tipo cabina, se encuentra en un extremo de la caja radiante. Ambos diseños hacen pasar gases de combustión calientes a través de un banco de tubos horizontales, y el fluido de proceso dentro de esos tubos absorbe calor a través de la pared del tubo. Debido a que el gas de combustión que ingresa a la sección de convección ya está muy por debajo de la temperatura de la llama, el modo dominante de transferencia de calor cambia de radiación a convección forzada.
Normalmente se utilizan superficies extendidas para compensar el menor coeficiente de transferencia de calor del lado del gas. La siguiente tabla compara las condiciones de trabajo en las dos secciones de un calentador de refinería típico.
| Parámetro | sección radiante | Sección de convección |
|---|---|---|
| Temperatura de los gases de combustión | 950–1100 °C en la zona de llama | entrada de 650 a 800°C; Salida de 150–250 °C |
| Modo de transferencia de calor dominante | Radiación térmica | Convección con algo de radiación. |
| Superficie típica del tubo | Tubo desnudo y liso | Con aletas, tachonados o desnudos |
| Parte del derecho total | 60-70 por ciento | 25-35 por ciento |
| Principal riesgo operativo | Sobrecalentamiento y fluencia | Incrustaciones y corrosión en el extremo frío. |
El coeficiente de transferencia de calor del lado del gas para un tubo desnudo en la sección de convección es bajo, aproximadamente de 15 a 30 W/(m²·K), mientras que el coeficiente del lado del proceso suele ser varias veces mayor, especialmente cuando el fluido está hirviendo. Por lo tanto, la resistencia límite se encuentra casi siempre en el lado de los gases de combustión del tubo.
Los tubos con aletas y clavos resuelven este problema multiplicando el área externa. Las aletas dentadas con una densidad de 4 a 5 aletas por pulgada, o alrededor de 157 a 197 aletas por metro, aumentan la superficie externa de cinco a diez veces en relación con un tubo desnudo del mismo diámetro. El siguiente cuadro muestra un perfil típico de temperatura de los gases de combustión a través de una sección de convección de tres pasos.
El paso más caliente, el más cercano a la sección radiante, maneja la corriente de proceso que necesita la temperatura más alta. Los pasos de enfriamiento recuperan calor para servicios de temperatura más baja, como generación de vapor, sobrecalentamiento de vapor de dilución y precalentamiento de alimentación. Esta disposición a contracorriente mantiene una diferencia de temperatura útil en cada pasada.
API 560 proporciona el marco de diseño utilizado para la mayoría de los calentadores encendidos en refinerías y servicios petroquímicos. La sección de convección no se puede dimensionar de forma aislada: la profundidad del haz, la geometría de las aletas y el calado requerido deben determinarse juntos, porque cada uno afecta a los demás.
Las comprobaciones críticas son la caída de presión de los gases de combustión, la velocidad del gas, la temperatura del metal del tubo y el material de las aletas. Un calentador típico mantiene la caída de presión de la sección de convección entre 3 y 10 mbar, o 30 a 100 mm H₂O. Un paquete más profundo recupera más calor pero exige más capacidad de ventilador de tiro inducido o de chimenea. La velocidad del gas a la velocidad de combustión más baja debe permanecer por encima de aproximadamente 4,5 m/s para evitar la sedimentación de las cenizas, y por debajo de 15 a 20 m/s para evitar la erosión y la vibración inducida por el flujo. La temperatura del metal del tubo en el extremo frío debe permanecer por encima del punto de rocío del ácido sulfúrico cuando hay azufre presente; De lo contrario, las filas inferiores y la carcasa se corroen rápidamente. El material de las aletas sigue la temperatura local del gas: aletas de aleación en el extremo caliente, aletas de acero al carbono en el extremo frío y, a veces, tubos desnudos donde la erosión o el acceso a la limpieza son críticos.
Una lista de verificación práctica de ingeniería se ve así:
La regla general en el diseño de calentadores de combustión es que una reducción de 22 °C en la temperatura de salida de los gases de combustión añade aproximadamente un punto porcentual de eficiencia. Por lo tanto, reduzca la temperatura de salida de 250 °C a 170 °C vale aproximadamente un 3,5 por ciento. En un calentador de 100 MW, eso equivale a 3,5 MW de combustible, un ahorro significativo en comparación con un año de funcionamiento continuo.
Las superficies extendidas hacen posible una temperatura de salida tan baja sin un recinto enorme, como se muestra el gráfico de barras a continuación.
Los tubos con aletas añaden superficie pero también alargan el recorrido del gas y aumentan la caída de presión. Elegir entre tubos desnudos, con pernos y con aletas en cada paso es una compensación económica entre área de superficie, tiro, acceso de limpieza y tolerancia a la corrosión.
La contaminación es el problema operativo más persistente de la sección de convección. Los depósitos actúan como una capa aislante, por lo que la temperatura de salida de los gases de combustión aumenta y el proceso recibe menos calor. Al mismo tiempo, la capa de depósito reduce el área de flujo abierto y aumenta la pérdida de tiro. En casos severos, el calentador no puede alcanzar su velocidad de encendido diseñada.
Las principales causas de contaminación de la sección de convección se muestran a continuación. La calidad del combustible, el rendimiento del quemador y la transferencia del proceso contribuyente, y la distribución varían de una unidad a otra.
El control de incrustaciones comienza con el ajuste de la combustión y la gestión del combustible, pero aún es necesaria una limpieza periódica. La siguiente tabla resume los métodos más utilizados en las plantas operativas.
| Método de limpieza | Más adecuado para | Frecuencia típica |
|---|---|---|
| Soplado de hollín a vapor en línea | Depósitos ligeros de ceniza o sal. | semanalmente mensualmente |
| Soplado de hollín con aire a alta presión | Hollín de combustibles líquidos o sólidos | Ciclo diario o continuo |
| Hidroblasting fuera de línea | Depósitos duros y pesos | cada cambio |
| limpieza quimica | Depósitos especializados como ventas o coque. | Según sea necesario |
Cada calentador encendido en una refinería o sitio petroquímico tiene una sección de convección, pero cada servicio impone un diseño diferente. En un calentador de destilación de crudo y al vacío, la sección de convección precalienta el petróleo crudo y, en ocasiones, genera vapor. En un horno de craqueo de etileno, normalmente contiene un serpentín de precalentamiento de alimentación de hidrocarburos, serpentines de sobrecalentamiento de vapor de dilución y un banco de vapor de alta presión. En los reformadores de hidrógeno y DRI, la sección de convección determina el consumo total de energía de la unidad mediante la recuperación de calor para el vapor y el precalentamiento de la alimentación.
Para el servicio de unidades crudas, la elección del tipo de aleta y la decisión de incluir serpentinas de vapor dominan la discusión de ingeniería. Un proveedor con experiencia en estas compensaciones puede reducir el riesgo del proyecto y mejorar el resultado operativo.
 Calentador encendido para destilación atmosférica y al vacío. Este calentador aborda las compensaciones entre el tipo de aletas y el serpentín de vapor en el servicio crudo, ofreciendo un calentamiento multizona uniforme y una alta eficiencia térmica para respaldar una separación estable de ADU/VDU y al mismo tiempo reducir el riesgo operativo. Ver producto →
Los calentadores petroquímicos añaden otra capa de complejidad porque varias serpentinas deben compartir el mismo recorrido de los gases de combustión. Los principios detrás Selección de calentadores encendidos y aplicaciones de ingeniería en la industria petroquímica. Explique cómo los operadores equilibran las temperaturas de las bobinas, las demandas de vapor y la economía del horno en estos servicios.
Los hornos de craqueo de etileno son el ejemplo más exigente. Sus secciones de convección manejan gas craqueado, vapor de dilución y serpentinas de generación de vapor en una disposición compacta, y la selección de aleaciones depende de temperaturas de funcionamiento severas.
 Horno de craqueo de etileno para pirólisis Dadas las severas demandas de aleaciones en las secciones de convección de etileno, el control preciso de la temperatura de este horno y el diseño optimizado de radiación/convección ayudan a mantener la consistencia del craqueo y el rendimiento bajo operación continua a alta temperatura. Ver producto →
Ya sea que esté reemplazando un paquete dañado o agregando capacidad de generación de vapor, se aplican las mismas comprobaciones.
La mayoría de las secciones de convección se entregan como módulos fabricados en taller, incluidos tubos, colectores, aislamiento y carcasa. Este enfoque acorta el tiempo de montaje en obra y mejora la calidad de la soldadura, porque el trabajo pesado de montaje se realiza en condiciones controladas. Cuando el módulo se coloca en su lugar, las conexiones a la sección radiante y a la chimenea del calentador existente deben adaptarse a la expansión térmica y permanecer herméticas al gas.
 Módulo de sección de convección fabricado en taller Esta sección de convección modular está construida para una fabricación controlada en taller y una fácil elevación en el sitio, con aleaciones duraderas y un diseño personalizable para adaptarse a la expansión térmica y mantener conexiones herméticas al gas durante la instalación. Ver producto →
La logística es igualmente importante. Un módulo de sección de convección grande es una carga pesada y de gran ancho, por lo que la ruta de transporte, el método de elevación y el plan de manejo del sitio merecen el mismo escrutinio que el diseño térmico. Un fabricante que puede gestionar tanto la fabricación como el transporte pesado reduce el riesgo de retrasos en el cronograma. Para una evaluación o cotización específica de un proyecto, puede póngase en contacto con el equipo de ingeniería de Tuopu con la hoja de datos de su calentador.
Las aletas multiplican la superficie de transferencia de calor externa de cinco a diez veces, lo que compensa el bajo coeficiente de transferencia de calor en el lado de los gases de combustión. Sin aletas, la sección de convección podría ser varias veces mayor para recuperar la misma cantidad de calor.
Para un calentador eficiente y en buen estado, la temperatura de salida suele ser de 150 a 200 °C. Cuando el combustible tiene un alto contenido de azufre, la salida se mantiene por encima del punto de rocío ácido, a menudo entre 250 y 300 °C, o el extremo frío se hace de un material resistente a la corrosión.
La contaminación aumenta la temperatura de salida de los gases de combustión. Dado que cada 22 °C de aumento de temperatura cuesta alrededor de un punto porcentual de eficiencia, un aumento de 50 °C reduce la eficiencia en aproximadamente un 2,3 por ciento, lo que se refleja directamente en un consumo adicional de combustible.
Si. Los calentadores existentes a menudo reciben un nuevo módulo de sección de convección manteniendo la caja radiante, los quemadores y la chimenea. Esta es una ruta de renovación común, siempre que a la estructura y los cimientos les quede suficiente vida útil y la caída de presión del nuevo paquete se ajuste al calado disponible.
Los tubos reformadores en una planta de hierro de reducción directa (DRI) no son tubos intercambiadores de calor comunes. Se encuentran dentro de un reformador encendido, donde el gas natural, e...
READ MOREUna bobina radiante que falla en el mes 18 en lugar del año cinco hace más que interrumpir la producción de etileno. Obliga a una parada no planificada, un levantamiento con grúa y una reevaluac...
READ MORELa sección de convección de un calentador encendido es donde se gana o se pierde la eficiencia térmica. Los gases de combustión abandonan la sección radiante a una temperatura de 400 a 650 °...
READ MOREDespués de tres años en una unidad de coquización retardada, la temperatura de salida de los gases de combustión de un calentador había bajado de 180 °C a 246 °C. Los quemadores estaban ajustado...
READ MORE
Nuestro calentador encendido para ADU y VDU está diseñado para calentar de manera confiable y eficiente petróleo crudo en procesos de destilación atmosférica y al vacío. Diseñado para una alta efic...
See Details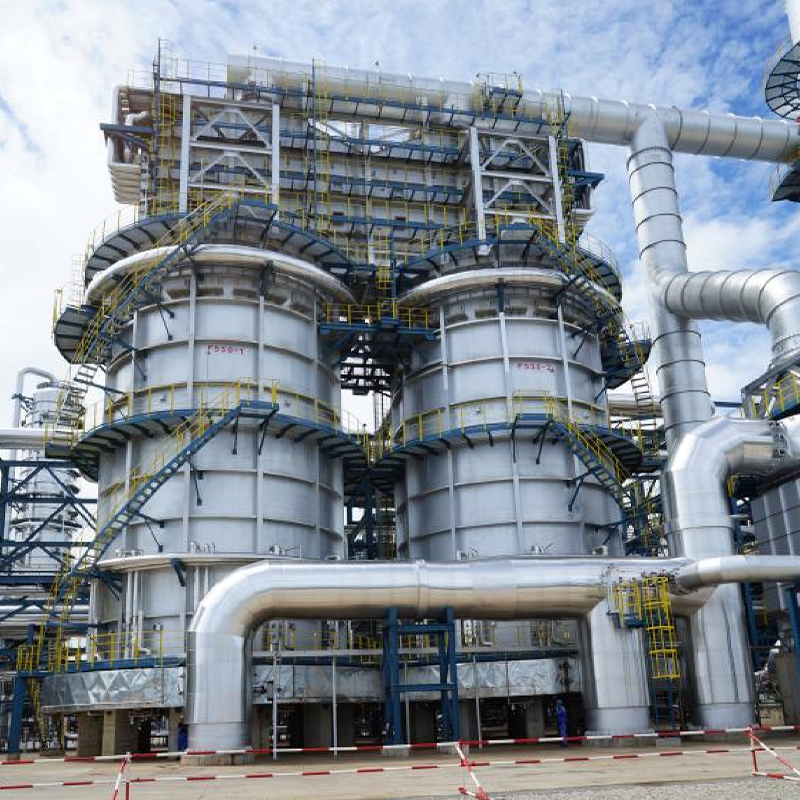
Nuestro calentador de hidrocraqueo está diseñado para calentamiento de alto rendimiento en unidades de hidrocraqueo, un proceso crítico en la refinación de petróleo moderna. Proporciona un control ...
See Details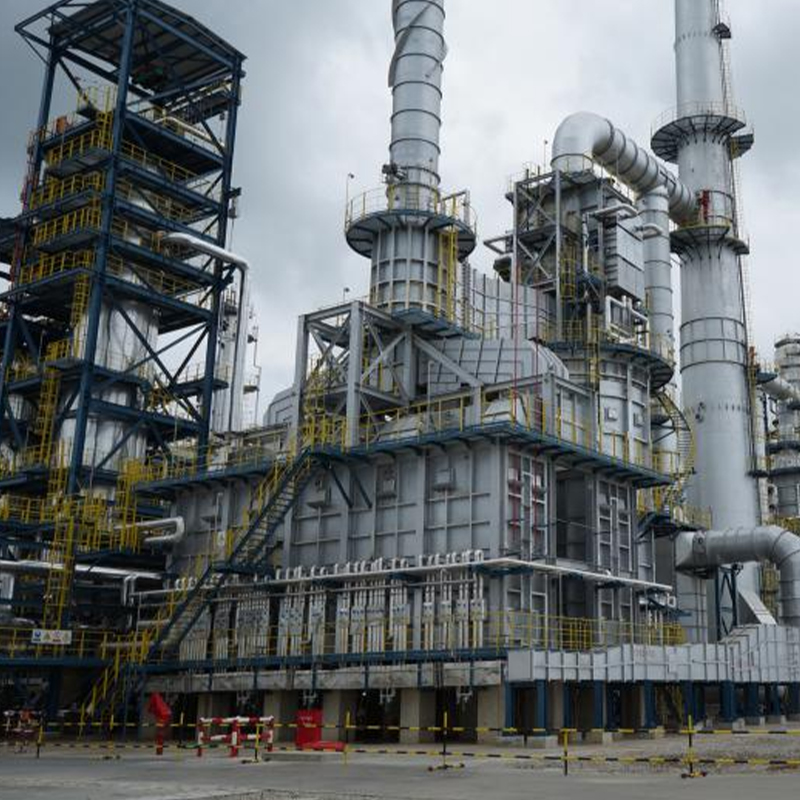
Nuestro calentador de hidrotratamiento de diésel está diseñado específicamente para calentamiento de alta eficiencia en procesos de hidrorefinación de diésel. Garantiza un control preciso de la tem...
See Details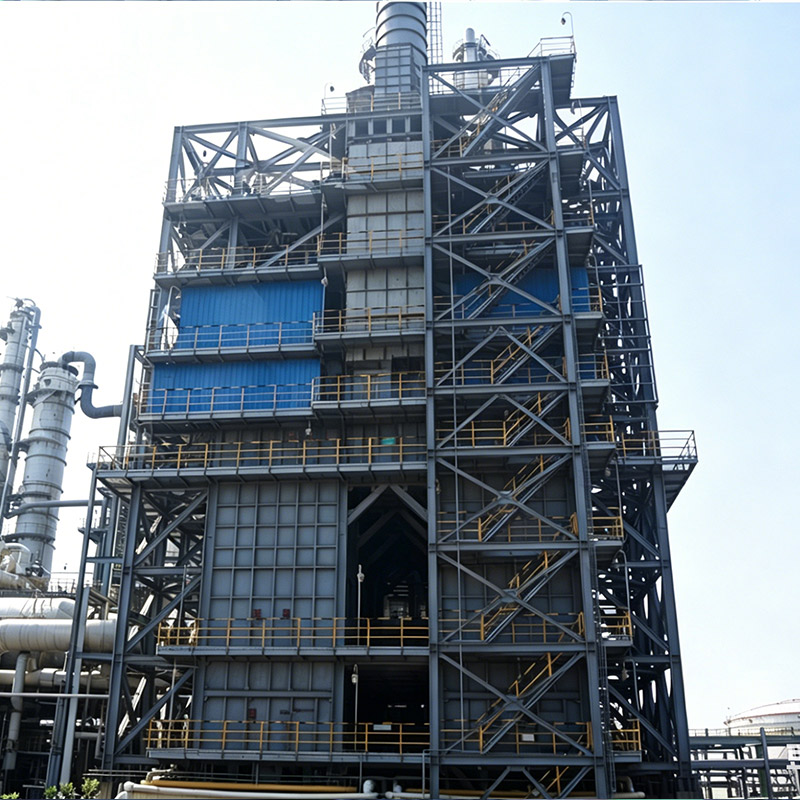
Los sobrecalentadores de vapor de estireno son sistemas de hornos críticos en plantas de deshidrogenación de etilbenceno que calientan el vapor a altas temperaturas, a menudo superiores a 800 °C, p...
See Details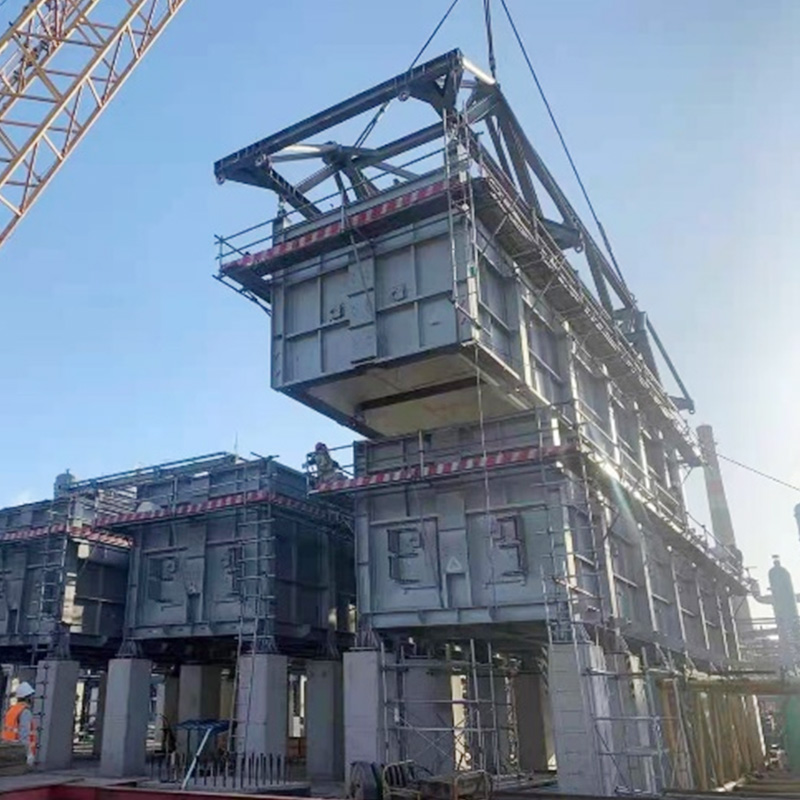
Uso de COMMOS y PID inteligente para diseño colaborativo bidimensional, logrando un nivel de entrega digital.
See Details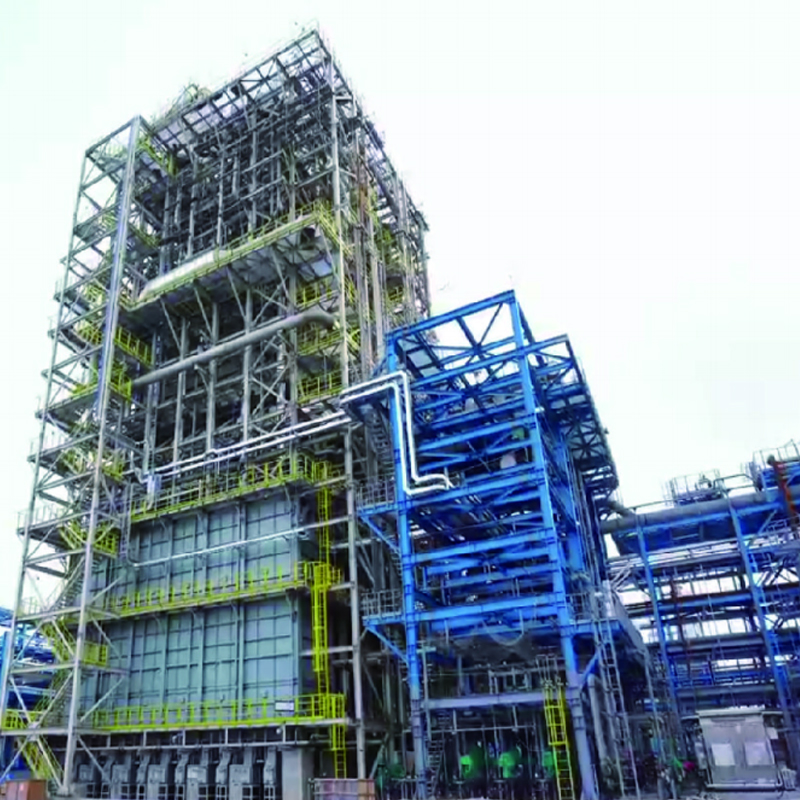
El horno de craqueo de etileno es un horno industrial de alto rendimiento diseñado para la producción de etileno mediante pirólisis de hidrocarburos. El horno proporciona el calor de alta temperatu...
See DetailsTeléfono
+86 189 5262 7611
+86-(0)523 8498 2299
Correo electrónico
Dirección
No.20, Fuyang Road, ciudad de Jingjiang, provincia de Jiangsu, China
Medios