Los tubos reformadores en una planta de hierro de reducción directa (DRI) no son tubos intercambiadores de calor comunes. Se encuentran dentro de un reformador encendido, donde el gas natural, e...
READ MORE
 Inicio / Noticias / Noticias de la industria / Ingeniería para calentadores a fuego: diseño, metalurgia de tubos y entrega EPC
2026-10-09
Un calentador de destilación al vacío puede pasar su equilibrio térmico sobre papel y aún así hinchar sus tubos en dos años. La cifra del impuesto era correcta. Lo que falló fue una decisión tomada en otra disciplina: aumentar el límite de flujo para ahorrar área de superficie, reducir el espacio entre los quemadores para adaptarlo a la parcela, mover un soporte de tubo para simplificar la fabricación.
Así que aquí está la respuesta corta antes del detalle. La ingeniería para un calentador encendido es un ejercicio de acoplamiento, no un cálculo térmico. Los límites de servicio del proceso, metalurgia de bobinas, estructura mecánica, control de la combustión y transporte tienen que estar muy juntos, porque el más débil de ellos establece el intervalo de mantenimiento.
Cuando se compra un calentador con clasificación térmica con hardware adjunto, las brechas entre disciplinas reaparecen más tarde como puntos calientes. Se deben desarrollar en paralelo seis corrientes de ingeniería, cada una de las cuales produce información de la que dependen las demás.
| corriente | Entregables típicos | Modo de falla si no se diseña lo suficiente |
|---|---|---|
| Diseño de procesos y térmico. | Balance de calor, disposición del serpentín, perfil de flujo, cálculos de tiro y flujo. | Coque, puntos calientes, vida corta de la bobina |
| Metalurgia de bobinas y fabricación de tubos. | Selección de aleaciones, fundición centrífuga, procedimientos de soldadura, tolerancias dimensionales. | Ruptura por fluencia, carburación, adelgazamiento de paredes. |
| Mecánicos, estructurales y refractarios. | Carcasa, soportes, juntas de expansión, estructuras de acero para chimeneas y conductos, diseño eólico y sísmico. | Grietas, fugas, daños por vibración. |
| Combustión y controles. | Selección y espaciado de quemadores, relación aire/combustible, control de tiro y temperatura, enclavamientos | Impacto de llama, postcombustión, funcionamiento inestable |
| Fabricación, inspección y control de calidad. | Soldadura, tratamiento térmico post-soldadura, END, pruebas hidrostáticas, control dimensional | Reelaboración del sitio, inicio retrasado |
| Transporte y montaje | Modularización, puntos de elevación, envío roll-on/roll-off, secuencia de montaje en obra | Módulos dañados, grúas inactivas, retraso en el horario |
La secuencia importa tanto como el contenido: la disposición de la bobina alimenta el diseño mecánico, y el diseño mecánico alimenta los límites de transporte. En proyectos divididos entre varios contratistas, el espacio entre estas corrientes es donde viven los problemas.
El deber dimensiona el calentador; El flujo decide cuánto dura. El flujo radiante promedio es la cifra en la hoja de datos, pero el tubo que falla primero se ubica en la zona de flujo máximo, generalmente al lado de los quemadores o en los tubos protectores donde comienza la sección radiante.
Las buenas prácticas mantienen la relación pico-promedio entre aproximadamente 1,3 y 2,0 dependiendo del servicio, y mantienen el pico por debajo de un techo que es mucho más bajo para los servicios de vacío, coquización y residuos que para los flujos limpios y de alta velocidad. La tasa de coquización y el daño por fluencia aumentan marcadamente con la temperatura del metal del tubo, por lo que un pequeño exceso local consume silenciosamente años de tirada.
La velocidad de la masa es la palanca que reduce la temperatura de la pared sin cambiar el servicio. Dos bobinas con superficie idéntica pueden funcionar a temperaturas de pared muy diferentes si sus velocidades internas difieren, y la más lenta suele parecer más barata en el presupuesto.
nuestra nota sobre Selección de calentadores encendidos y aplicaciones de ingeniería en la industria petroquímica. cubre esa lógica de selección con más profundidad.
La selección de aleaciones se plantea como una cuestión de temperatura. También es una cuestión de carburación, corrosión y soldabilidad.
La fundición centrífuga proporciona a los tubos de reformador, craqueo y bobina radiante una estructura de grano columnar con mejor resistencia a la fluencia que la fundición estática, razón por la cual domina el servicio a alta temperatura. Las selecciones típicas van desde acero al carbono y 1,25Cr–2,25Cr a temperaturas moderadas, pasando por 9Cr–1Mo para hidroprocesamiento y reformado con vapor, hasta grados austeníticos como 347H y aleaciones modificadas HP donde las temperaturas del metal superan aproximadamente los 900 °C.
Los detalles que deciden si la metalurgia sobrevive son menos visibles: el procedimiento de soldadura y el tratamiento térmico posterior a la soldadura para el material 9Cr, la tolerancia en el espesor de la pared y la ovalidad, y la limpieza del orificio. Un pequeño porcentaje de la variación del espesor de la pared cambia tanto la tensión como la transferencia de calor, y en los tubos llenos de catalizador cambia la caída de presión de todo el reactor.
 Tubo de craqueo personalizado para hornos de bobina radiante Tubo de serpentín radiante de repuesto para hornos de craqueo de alta temperatura; El espesor de la pared, la ovalidad, la limpieza del orificio y los detalles de la soldadura influyen en la tensión, la transferencia de calor y los intervalos de parada. Ver producto →
En caso de sustitución de una bobina radiante o agrietada, el tubo no es un accesorio del calentador. Es el componente que define el intervalo de apagado.
Los calentadores de refinería se ven similares en los planos de elevación y se comportan de manera muy diferente en servicio.
 Calentador personalizado para ADU y VDU Diseñado para destilación atmosférica y al vacío, este calentador de encendido ofrece calentamiento multizona uniforme, alta eficiencia térmica y construcción resistente a la corrosión para el precalentamiento del crudo de refinería. Ver producto →
En todos los casos, el ingeniero de procesos establece la envolvente de flujo y velocidad, y el ingeniero mecánico tiene que entregar una bobina que la mantenga sin una caída excesiva de presión.
Los calentadores químicos presionan con más fuerza los mismos componentes. Los hornos de craqueo de etileno ejecutan temperaturas de salida del serpentín en la región de 800 a 870 °C con tiempos de residencia cortos, lo que significa tubos de alto flujo y alta aleación y diseños de quemadores que mantienen un perfil de calor uniforme a lo largo del serpentín. Las unidades de estireno añaden un sobrecalentador de vapor, las unidades de deshidrogenación de propano y conversión de olefinas necesitan calor de reacción entregado en un perfil controlado, y los reformadores de hidrógeno dependen de la uniformidad de la temperatura de la pared del tubo en toda la caja radiante.
 Horno de craqueo de etileno personalizado para pirólisis de hidrocarburos Para la producción de etileno mediante craqueo con vapor, con secciones radiantes y de convección optimizadas y quemadores avanzados para un calor preciso y uniforme a alta temperatura. Ver producto →
La lección de ingeniería es que la uniformidad del flujo es un resultado por derecho propio, que se demuestra en la etapa de diseño del quemador en lugar de descubrirse en la puesta en servicio.
Una vez que se fija el diseño térmico, tres cuestiones mecánicas deciden si sobrevivirá en servicio.
La accesibilidad pertenece a esta lista. Si un tubo no se puede reemplazar sin cortar un miembro estructural, el calentador costará más de veinte años de lo que se ahorró en el momento de la compra.
La etapa final de ingeniería frecuentemente decide el cronograma. Las secciones radiantes y los módulos de convección se fabrican en taller hasta donde lo permite el transporte, lo que traslada la soldadura, el tratamiento térmico posterior a la soldadura, las pruebas no destructivas y las pruebas hidrostáticas a un ambiente controlado en lugar de un recinto de sitio.
Los límites de transporte son verdaderas limitaciones de diseño. Una base de equipamiento pesado de aproximadamente 40.000 m² con una nave de montaje de 20.000 m² y una capacidad de elevación de 150 t marca el límite superior del peso de los módulos; un muelle exclusivo para carga y descarga, de unos 200 m de largo con 8 m de profundidad de agua y con capacidad para movimientos de carga de 50.000 t, establece el límite superior en el tamaño de los módulos para entregas en el extranjero. Esos números pertenecen a la revisión del diseño mecánico, no a una cotización de envío emitida tres meses después.
Un calentador que pasó su prueba de rendimiento aún puede fallar en su primer año y las causas rara vez son exóticas.
Figura 2: División ilustrativa extraída de la experiencia operativa, ofrecida como un motivo de revisión en lugar de una afirmación estadística. La puesta a punto del quemador, el ajuste del oxígeno y el control de tiro representan la mayor parte de los problemas iniciales, y los tres son actividades de puesta en servicio más que defectos de diseño. El daño a los tubos ocupa el segundo lugar porque es donde finalmente aparecen los compromisos anteriores en cuanto a flujo, aleación y velocidad. La respuesta práctica es una encuesta estructurada de los puntos críticos en las primeras semanas de funcionamiento, repetida después del primer cierre planificado.
Antes de emitir un pedido de calentador encendido, obtenga cada una de las respuestas por escrito en lugar de en notas de la reunión.
No. El deber establece cuánto calor se transfiere; El flujo y el área de superficie deciden el tamaño de la caja. Aceptar un flujo más alto reduce la superficie y el costo inicial, y normalmente acorta el tiempo entre la descoquización o el reemplazo del tubo.
Siempre que el proceso pueda depositar material en la pared del tubo, como en la destilación al vacío, coquización y servicios de residuos, o cuando la temperatura de salida se encuentre cerca del límite de fluencia de la aleación. Las corrientes limpias y de alta velocidad toleran picos más altos.
Lo suficiente como para que un desequilibrio de flujo normal, un cambio de quemador y una variación modesta de la alimentación no puedan hacer que la temperatura del tubo-metal supere el valor de diseño. En un tubo de aleación fundida, el margen medido en decenas de grados no es conservador.
Perfiles de flujo, cálculos de velocidad, documentación de aleaciones y soldaduras, registros de inspección y un plan de transporte verificado con límites reales de elevación y envío.
La ingeniería para un calentador encendido no es un cálculo repetido a mayor escala. Es una cadena de decisiones en la que las respuestas térmica, metalúrgica, mecánica y logística deben coincidir antes de que comience la fabricación, y donde la opción más barata en cualquier eslabón tiende a reaparecer más tarde como un costo operativo.
Si está especificando un calentador nuevo, un reemplazo de bobina o una renovación, envíe a nuestro equipo de ingeniería el servicio, el servicio y la ruta de transporte y le diremos qué vínculo probablemente regirá su proyecto.
Los tubos reformadores en una planta de hierro de reducción directa (DRI) no son tubos intercambiadores de calor comunes. Se encuentran dentro de un reformador encendido, donde el gas natural, e...
READ MOREUna bobina radiante que falla en el mes 18 en lugar del año cinco hace más que interrumpir la producción de etileno. Obliga a una parada no planificada, un levantamiento con grúa y una reevaluac...
READ MORELa sección de convección de un calentador encendido es donde se gana o se pierde la eficiencia térmica. Los gases de combustión abandonan la sección radiante a una temperatura de 400 a 650 °...
READ MOREDespués de tres años en una unidad de coquización retardada, la temperatura de salida de los gases de combustión de un calentador había bajado de 180 °C a 246 °C. Los quemadores estaban ajustado...
READ MORE
Nuestro calentador encendido para ADU y VDU está diseñado para calentar de manera confiable y eficiente petróleo crudo en procesos de destilación atmosférica y al vacío. Diseñado para una alta efic...
See Details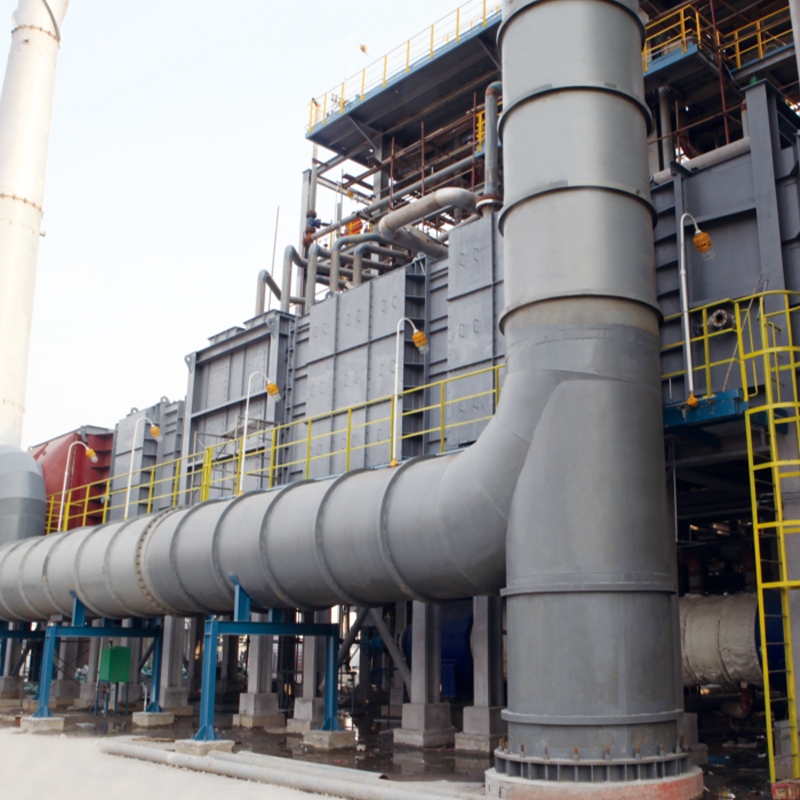
La serie Furnace Accessories proporciona componentes esenciales que garantizan el funcionamiento seguro, eficiente y confiable de los hornos industriales. Desde quemadores y termopares hasta soport...
See Details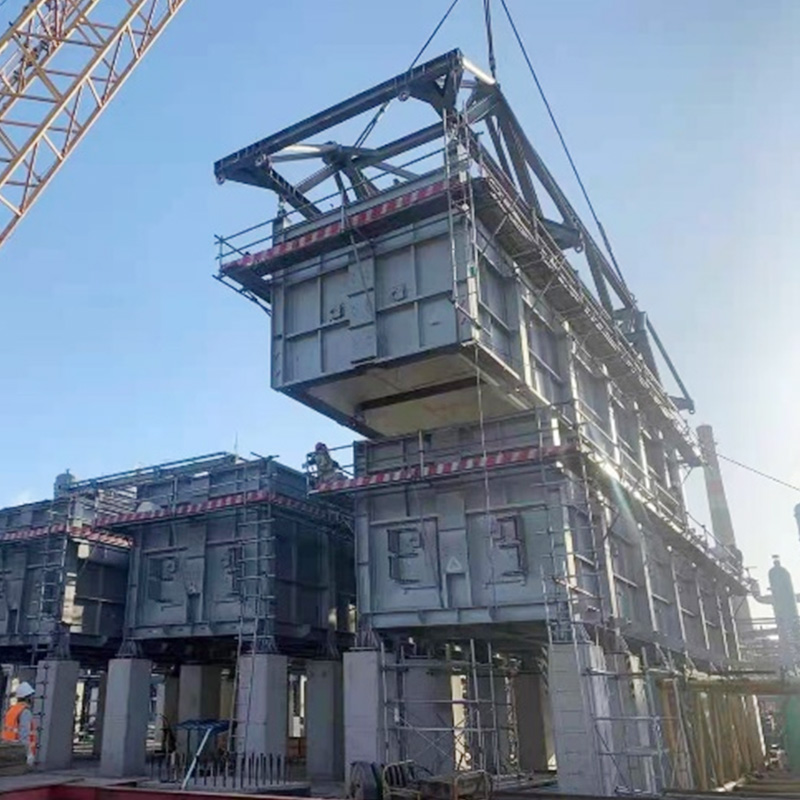
Uso de COMMOS y PID inteligente para diseño colaborativo bidimensional, logrando un nivel de entrega digital.
See Details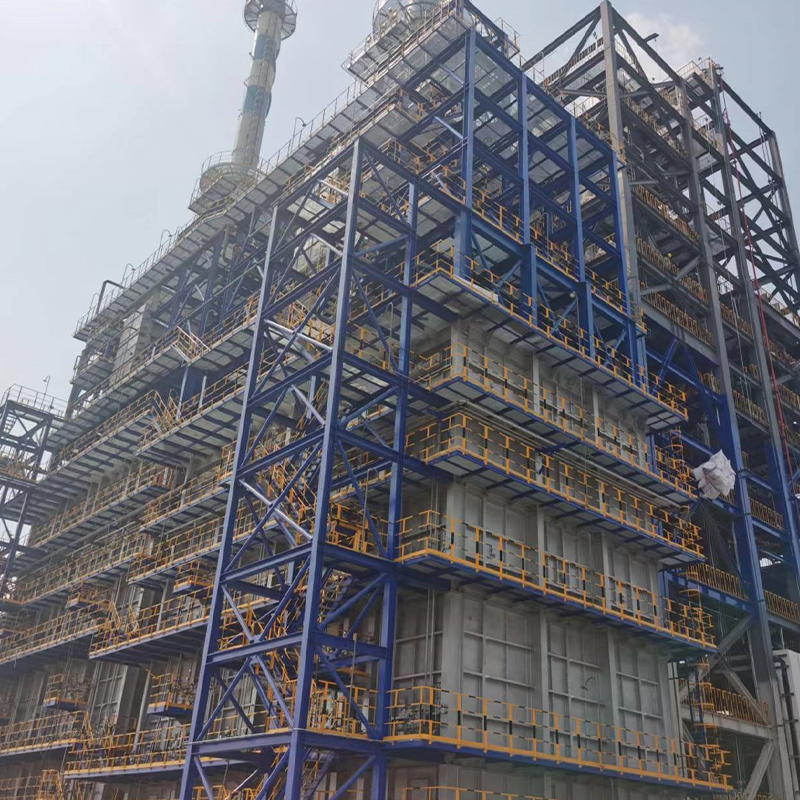
El horno de deshidrogenación de propano (horno PDH) está diseñado específicamente para proporcionar calor estable a alta temperatura para procesos de deshidrogenación de propano en plantas petroquí...
See Details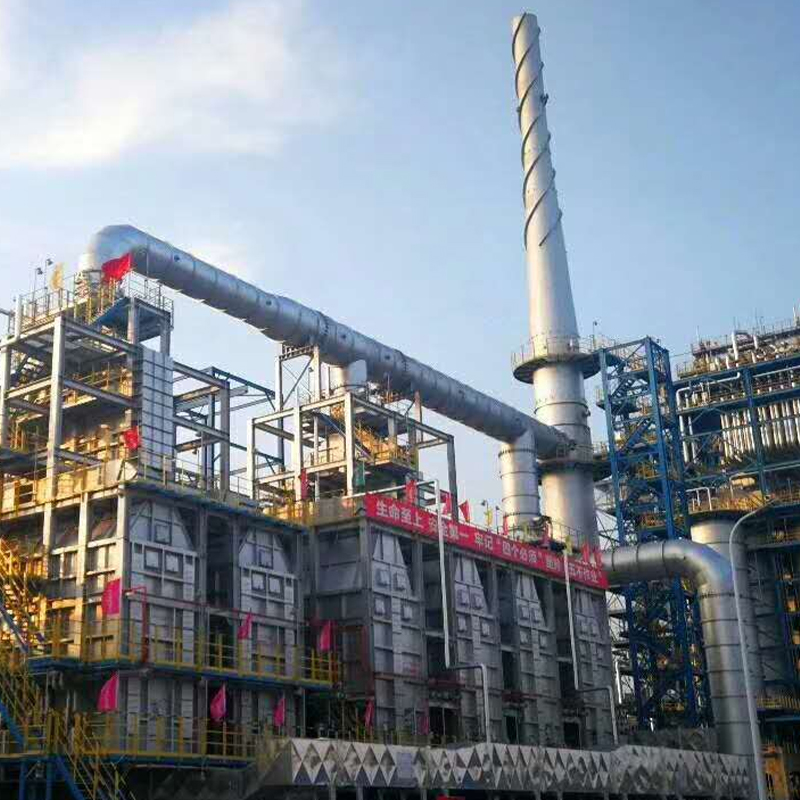
Nuestro calentador de hidrocraqueo de residuos está diseñado para un calentamiento eficiente en procesos de hidrorefinación de petróleo pesado. Proporciona un control preciso de la temperatura, un ...
See Details
Los sobrecalentadores de vapor de estireno son sistemas de hornos críticos en plantas de deshidrogenación de etilbenceno que calientan el vapor a altas temperaturas, a menudo superiores a 800 °C, p...
See DetailsTeléfono
+86 189 5262 7611
+86-(0)523 8498 2299
Correo electrónico
Dirección
No.20, Fuyang Road, ciudad de Jingjiang, provincia de Jiangsu, China
Medios